SDS-MAX-Kernbohrer aus Hartmetall (35–80 mm) – Hersteller aus China für Werkzeuge für Betonwände
Produktübersicht
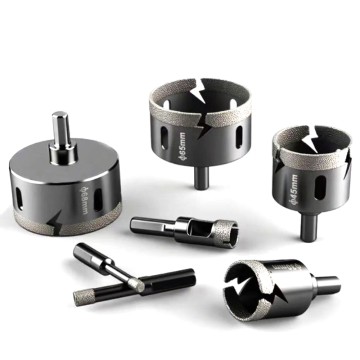
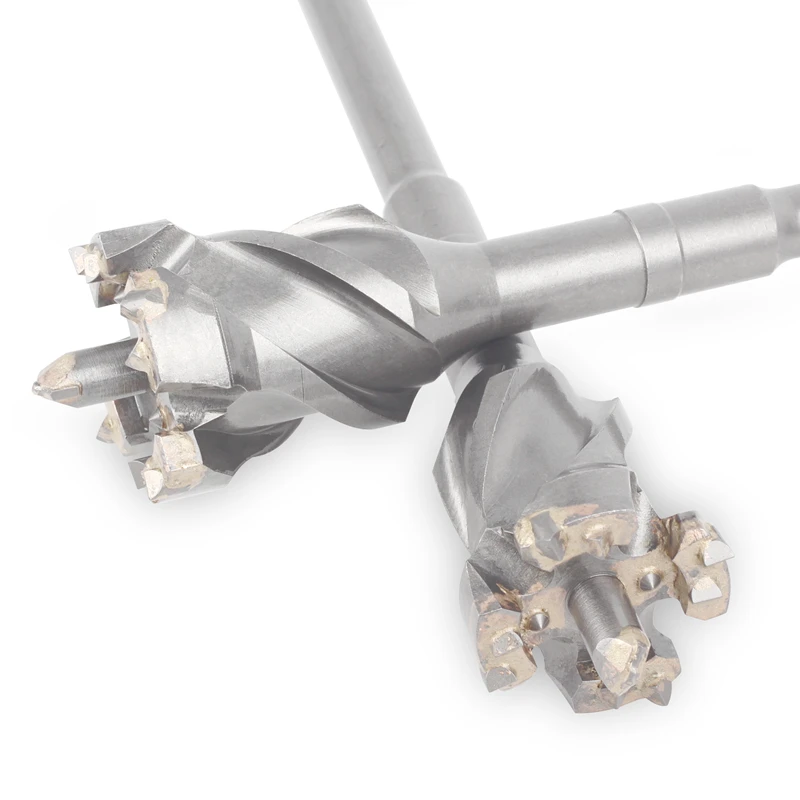
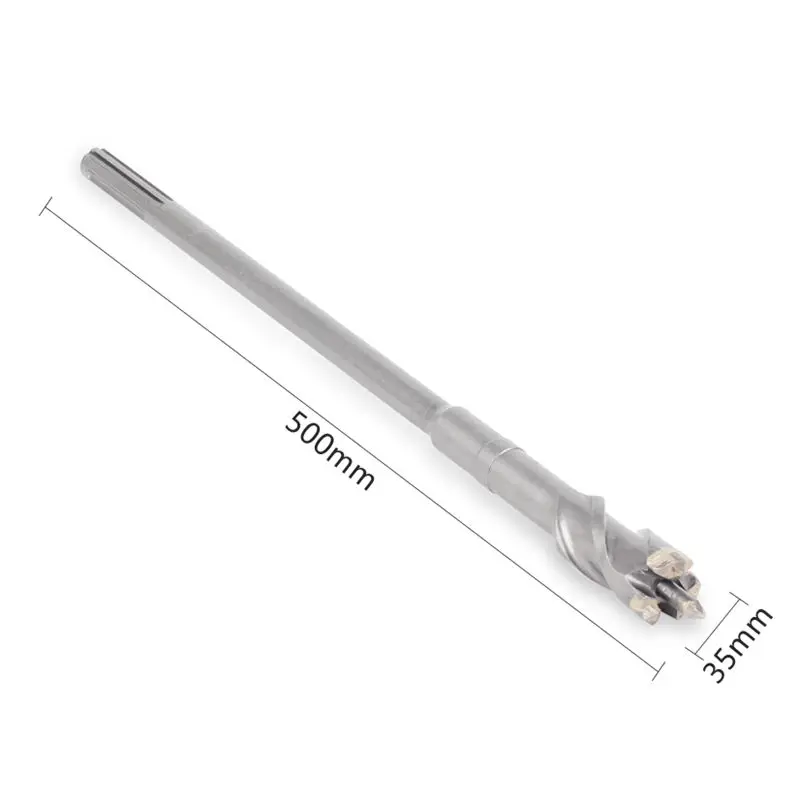
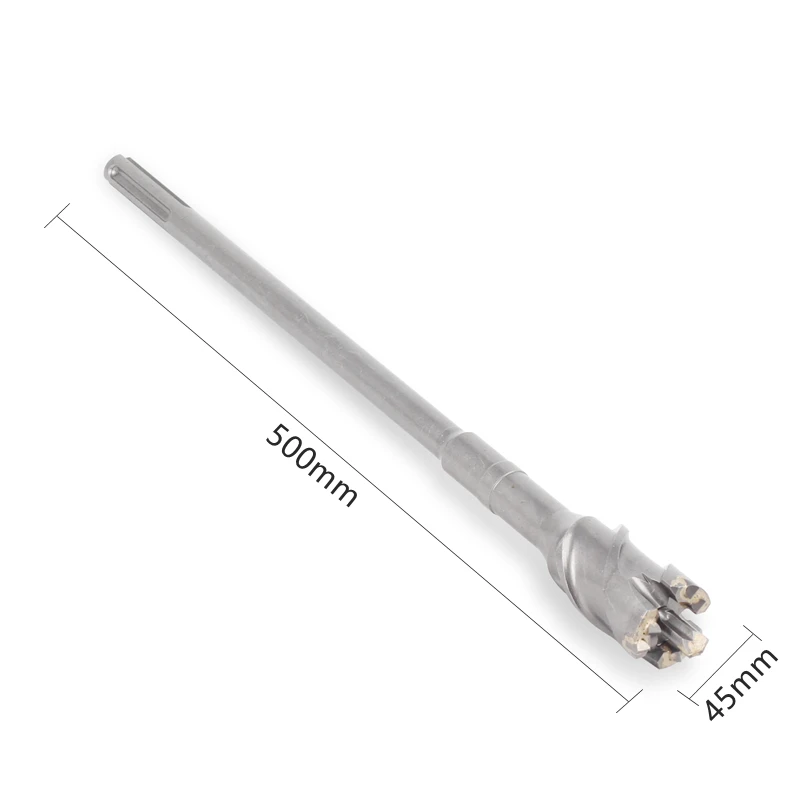
Dieses Produkt entspricht industriellen Standards und ist mit präzise auf die Bedürfnisse professioneller Bauunternehmen abgestimmten Kernparametern ausgestattet: Die Basis besteht aus hochfestem 45#-Stahl und YG6-Hartmetall, wodurch die Zähigkeit der Basis und die Schärfe der Schneide optimal aufeinander abgestimmt sind. Die sandgestrahlte Oberfläche verbessert die Verschleißfestigkeit und Rutschfestigkeit und verlängert so die Lebensdauer. Mit einer Gesamtlänge von 500 mm deckt das Produkt gängige Größen von 35–65 mm ab und eignet sich somit auch für Tiefbohrungen. Dank des standardmäßigen SDS-MAX-Werkzeughalters ist es mit verschiedenen SDS-MAX-Elektrohämmern kompatibel und somit einfach zu installieren und äußerst vielseitig einsetzbar.
Produktvorteile
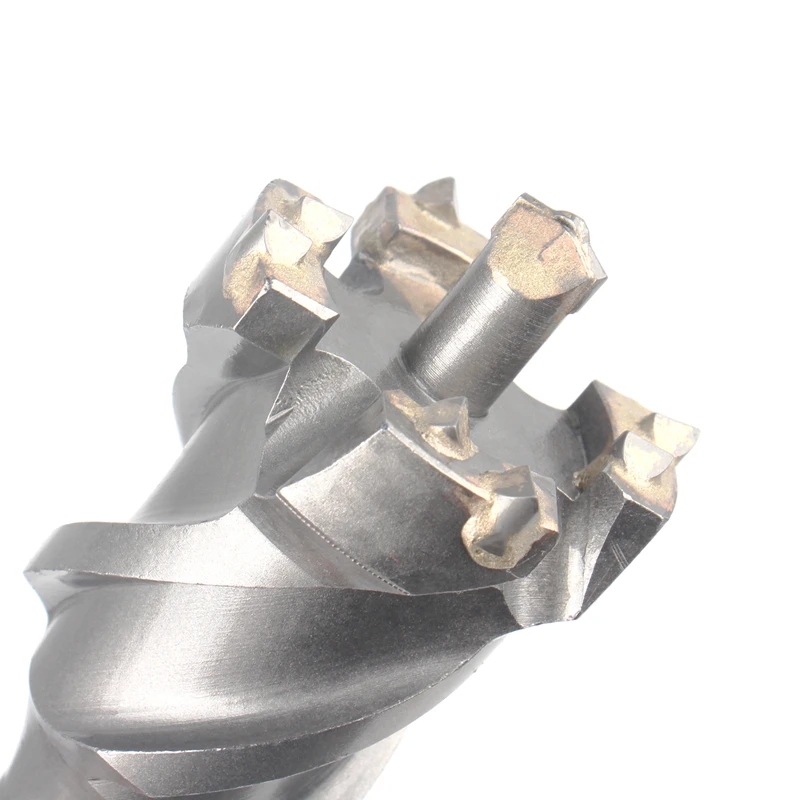
- 1Überlegene Materialkombination für schärfere und langlebigere Schnitte Die aus hochwertigem 45#-Stahl und YG6-Hartmetall gefertigte Hartmetall-Schneidspitze zeichnet sich durch hohe Härte und Verschleißfestigkeit aus und ermöglicht so das mühelose Schneiden harter Materialien wie Beton und Ziegelwände. In Kombination mit der ausgezeichneten Zähigkeit des 45#-Stahlkerns wird ein Bruch der Schneidspitze effektiv verhindert und die Lebensdauer des Werkzeugs erheblich verlängert.
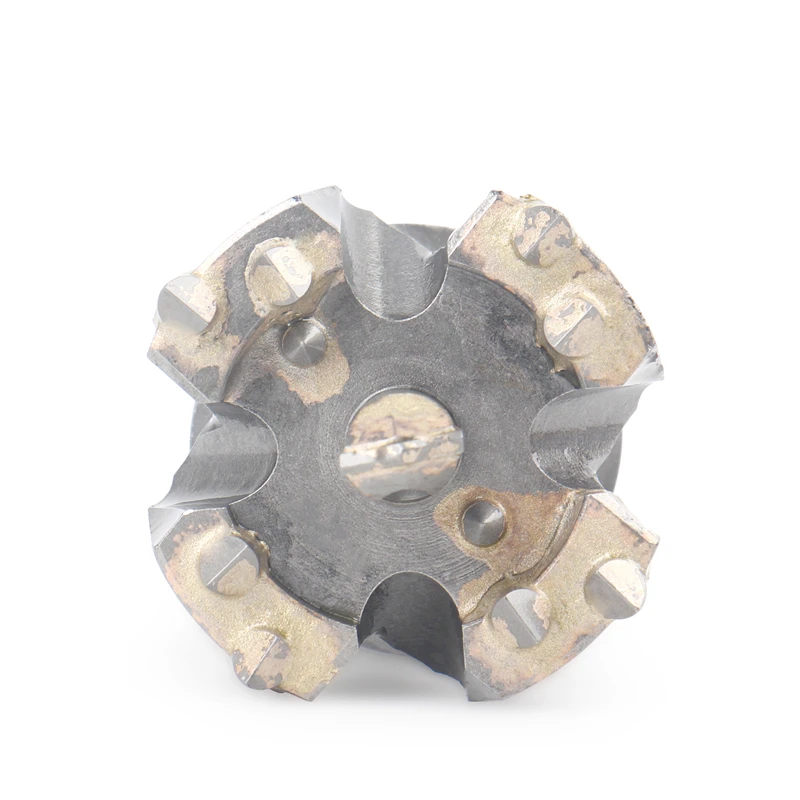
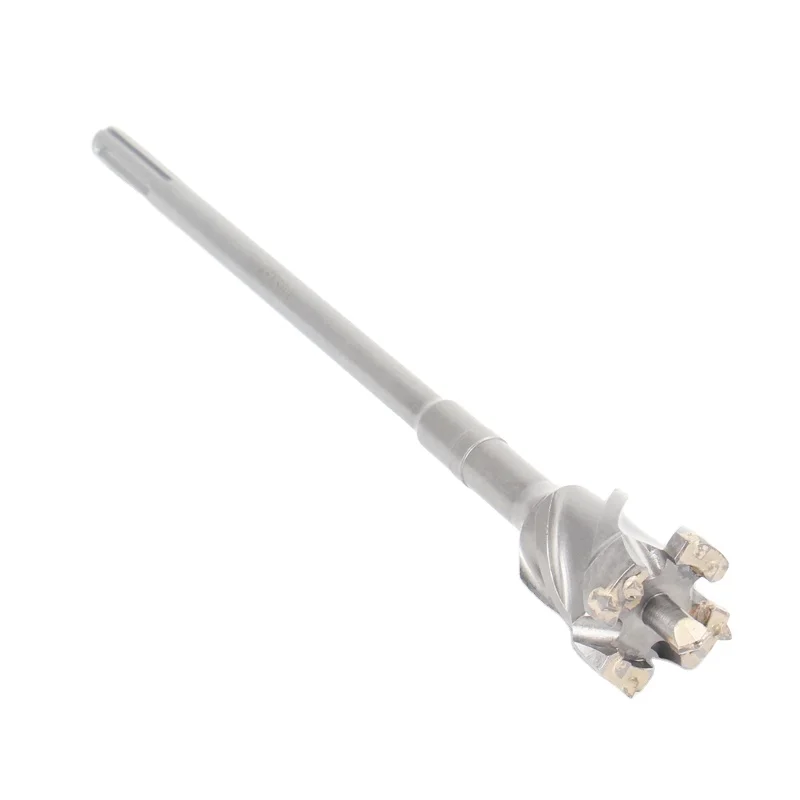
- 2Kreisförmige Klingenanordnung aus einer Legierung für gleichmäßige Kraftverteilung und reduziertes Ausbrechen Die innovative Konstruktion der kreisförmigen Legierungsklingenanordnung sorgt dafür, dass jede Klinge die Arbeitslast beim Bohren gleichmäßig verteilt, wodurch Ausbrüche durch übermäßige lokale Krafteinwirkung verhindert werden. Dies gewährleistet einen stabilen und gleichmäßigen Schneidprozess und garantiert eine glatte und ebene Bohrkante, wodurch nachfolgende Nachbearbeitungsprozesse reduziert werden.
- 3Hochfrequenz-Schweißverfahren für eine stärkere und zuverlässigere Verbindung Durch den Einsatz fortschrittlicher Hochfrequenz-Schweißtechnologie wird eine extrem hohe Verbindungsfestigkeit zwischen Fräskopf und Grundmaterial erzielt. Die inneren und äußeren Schweißnähte sind glatt und eben, wodurch das Ablösen der Schweißteile bei Hochfrequenz-Schlagbohrvorgängen minimiert wird. Dieses Verfahren reduziert zudem effektiv die Wärmeeinflusszone, beugt Materialverschlechterungen vor und gewährleistet so eine höhere Produktqualität.
Anwendbare Szenarien
- Bitte haben Sie Verständnis dafür, dass es aufgrund von Fehlern bei der manuellen Messung zu Abweichungen von 1–3 mm in der tatsächlichen Größe kommen kann.
- Aufgrund von Faktoren wie Monitormodell und Lichtverhältnissen kann die Produktabbildung geringfügig von der tatsächlichen Produktfarbe abweichen. Maßgeblich ist die tatsächliche Farbe des gelieferten Produkts.